技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务

打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商

导读:铸造磨球和锻造磨球同属于耐磨钢球,总称钢球。但因加工工艺和生产设备的区别而有不同的叫法。而铸造磨球因为内部化学成人的含量不同而又有差别。铸造磨球的主要化学成份有:碳、硅、锰、铬、硫、磷等。而顾名思义,高铬合金铸造磨球一词中我们可以看到这几个方面:化学成人中铬含量较高,国标中要求达到10%,从工艺上可以看到是铸造而非锻造,合金无疑这种耐磨钢球是由多种合金元素组成的。
功能特点:
1、原材料全部采用轴承钢边角料,内含铜、钼、镍等贵金属元素,能有效的改善钢球基体组织, 使晶粒更加细化,组织更加致密。
2、单炼工艺:所有产品全部采用中频电炉生产,有效地保证了材质的稳定性。产品硫、磷含量极低,使用过程中不易剥落、变形,即使运转很长时间,也能保持光亮圆整。
3、热处理采用目前最先进、最合理的大型全自动油淬生产线,产品的硬度及均匀性都达到了一个新的高度,硬度和韧性保持在更加合理的交会点。
4、采用自动化铁模覆砂铸造生产线生产直径大于40mm,采用无箱造型铸造生产线生产直径小于40mm的耐磨铸球,可以实现表面光滑,内外部硬度高:钢球各个表面,内外部硬度均匀,各项指标优于国家、行业标准,耐磨性能好,产品级配稳定,长期运转,能有效地保证磨机高产、稳产。
应用领域
无论是铸造球还是锻造球,或者是高铬合金铸球、低铬合金铸球,它们都有着共同的应用领域,这就是:冶金矿山、选矿厂、水泥厂、新型建材领域等。说的更详细一点就是这些产品充当研磨介质,将球磨机内的矿石、石灰石、燃煤等通过自磨和相互冲击摩擦,而破碎和研磨物料。
导读:球磨机钢球用于粉磨物料的介质,它的工作原理是在球磨机钢球的运转过程中对物料进行冲击和研磨,将物料磨成细粉。钢球的装载量和级配对磨机的产量及产品的质量有重大的影响,因此配球是球磨机日常工艺技术管理的一项重要内容。众多钢球生产厂家只有了解球磨机钢球的要求,才能够生产出符合客户需要的钢球,那么满足什么要求的钢球才是最适合球磨机的呢?
1.冲击力:钢球产生的撞击能量超过物料的强度极限时使物料粉碎,但过大的冲击力施加给球磨机衬板、筒体的应力也增大,能量消耗也大,因此在选择钢球的时候,它的冲击力的因素必须放在首位来考虑。红苹果铸造生产的球磨机钢球经过反复试验,高铬球的冲击值≧4.0(J/cm2),球表硬度≥58HRC,球的表芯硬度差控制在2HRC,能够满足球磨机使用客户对耐磨性的需求。
2.冲击次数:次数多是提高粉磨细度和产量的主要手段。钢球的冲击力、冲击次数和存料能力,取决于球磨机所配的球径。专业的落球试验机,对生产出的钢球进行反复试验,测算出锻造钢球、高铬合金铸球的落球冲击疲劳寿命≧15000次,完全符合客户要求。
3.研磨力:在球磨机的运转过程中,主要靠钢球的点面接触来研磨物料,从而提高粉磨效率,特别是对靠研磨作用进行粉磨的细磨仓是很主要的,红苹果铸造实业生产的锻造钢球、高中低铬合金铸球硬度和耐磨性高于行业标准,且球表硬度和球心硬度差小,耐磨性稳定。
导读:耐磨钢球的使用价值很高,如果买到好的耐磨钢球不仅使用的时间比较长,而且还可以免去很多麻烦。同样是耐磨球一般钢球的价格相对比较高,所以在购买时一定要特别注意。具体购买时耐磨钢球的耐磨性如何判断呢,下面就为大家做详细的介绍。
耐磨钢球一般需要通过钢球的硬度和破碎率来判断它的耐磨性,其中这种判断方法非常准确,这样在购买时就可以买到耐磨性比较高的钢球,而且可以让使用的时间更长。钢球的硬度是采用洛氏硬度计进行检测的,耐磨钢球经过油淬工艺加热之后,洛氏硬度就能够达到HRC58以上。如果是没有经过热处理的钢球硬度在HRC45左右,相对来说不是很耐用,购买时一定要注意。硬度越高的钢球耐磨性越好,这一点要注意。
钢球的破碎率是购买钢球时采用落球试验机和冲击实现来证明,如果想要测试的结果更加准确,在使用完之后进行清仓称重,这样有一个前后对比,就能够轻易的判断钢球是不是耐磨。购买钢球一般耐磨的价格相对比较高,如果是购买的比较多价格会有一定的优惠。
耐磨钢球的市场需求量很大,经常用于一些资源开发转化类企业,所以提醒广大生产企业在购买时一定要学会判断它的耐磨性,这样才能够选择出更加合格的耐磨钢球,减少不必要的麻烦。
导读:热处理工艺一般包括加热、保温、冷却三个过程,有时只有加热和冷却两个过程。这些过程互相衔接,不可间断。
加热是热处理的重要步骤之一。金属热处理的加热方法很多,最早是采用木炭和煤作为热源,进而应用液体和气体燃料。电的应用使加热易于控制,且无环境污染。利用这些热源可以直接加热,也可以通过熔融的盐或金属,以至浮动粒子进行间接加热。
金属加热时,工件暴露在空气中,常常发生氧化、脱碳(即钢铁零件表面碳含量降低),这对于热处理后零件的表面性能有很不利的影响。因而金属通常应在可控气氛或保护气氛中、熔融盐中和真空中加热,也可用涂料或包装方法进行保护加热。
加热温度是热处理工艺的重要工艺参数之一,选择和控制加热温度 ,是保证热处理质量的主要问题。加热温度随被处理的金属材料和热处理的目的不同而异,但一般都是加热到相变温度以上,以获得需要的组织。另外转变需要一定的时间,因此当金属工件表面达到要求的加热温度时,还须在此温度保持一定时间,使内外温度一致,使显微组织转变完全,这段时间称为保温时间。采用高能密度加热和表面热处理时,加热速度极快,一般就没有保温时间或保温时间很短,而化学热处理的保温时间往往较长。
冷却也是热处理工艺过程中不可缺少的步骤,冷却方法因工艺不同而不同,主要是控制冷却速度。一般退火的冷却速度最慢,正火的冷却速度较快,淬火的冷却速度更快。但还因钢种不同而有不同的要求,例如空硬钢就可以用正火一样的冷却速度进行淬硬。
金属热处理工艺大体可分为整体热处理、表面热处理、局部热处理和化学热处理等。根据加热介质、加热温度和冷却方法的不同,每一大类又可区分为若干不同的热处理工艺。同一种金属采用不同的热处理工艺,可获得不同的组织,从而具有不同的性能。钢铁是工业上应用最广的金属,而且钢铁显微组织也最为复杂,因此钢铁热处理工艺种类繁多。
整体热处理是对工件整体加热,然后以适当的速度冷却,以改变其整体力学性能的金属热处理工艺。钢铁整体热处理大致有退火、正火、淬火和回火四种基本工艺。
退火是将工件加热到适当温度,根据材料和工件尺寸采用不同的保温时间,然后进行缓慢冷却,目的是使金属内部组织达到或接近平衡状态,获得良好的工艺性能和使用性能,或者为进一步淬火作组织准备。正火是将工件加热到适宜的温度后在空气中冷却,正火的效果同退火相似,只是得到的组织更细,常用于改善材料的切削性能,也有时用于对一些要求不高的零件作为最终热处理。
淬火是将工件加热保温后,在水、油或其它无机盐、有机水溶液等淬冷介质中快速冷却。淬火后钢件变硬,但同时变脆。为了降低钢件的脆性,将淬火后的钢件在高于室温而低于710℃的某一适当温度进行长时间的保温,再进行冷却,这种工艺称为回火。退火、正火、淬火、回火是整体热处理中的“四把火”,其中的淬火与回火关系密切,常常配合使用,缺一不可。
“四把火”随着加热温度和冷却方式的不同,又演变出不同的热处理工艺 。为了获得一定的强度和韧性,把淬火和高温回火结合起来的工艺,称为调质。某些合金淬火形成过饱和固溶体后,将其置于室温或稍高的适当温度下保持较长时间,以提高合金的硬度、强度或电性磁性等。这样的热处理工艺称为时效处理。把压力加工形变与热处理有效而紧密地结合起来进行,使工件获得很好的强度、韧性配合的方法称为形变热处理;在负压气氛或真空中进行的热处理称为真空热处理,它不仅能使工件不氧化,不脱碳,保持处理后工件表面光洁,提高工件的性能,还可以通入渗剂进行化学热处理。
表面热处理是只加热工件表层,以改变其表层力学性能的金属热处理工艺。为了只加热工件表层而不使过多的热量传入工件内部,使用的热源须具有高的能量密度,即在单位面积的工件上给予较大的热能,使工件表层或局部能短时或瞬时达到高温。表面热处理的主要方法,有激光热处理、火焰淬火和感应加热热处理,常用的热源有氧乙炔或氧丙烷等火焰、感应电流、激光和电子束等。
化学热处理是通过改变工件表层化学成分、组织和性能的金属热处理工艺。化学热处理与表面热处理不同之处是后者改变了工件表层的化学成分。化学热处理是将工件放在含碳、氮或其它合金元素的介质(气体、液体、固体)中加热,保温较长时间,从而使工件表层渗入碳、氮、硼和铬等元素。渗入元素后,有时还要进行其它热处理工艺如淬火及回火。化学热处理的主要方法有渗碳、渗氮、渗金属、复合渗等。
热处理是机械零件和工模具制造过程中的重要工序之一。大体来说,它可以保证和提高工件的各种性能 ,如耐磨、耐腐蚀等。还可以改善毛坯的组织和应力状态,以利于进行各种冷、热加工。


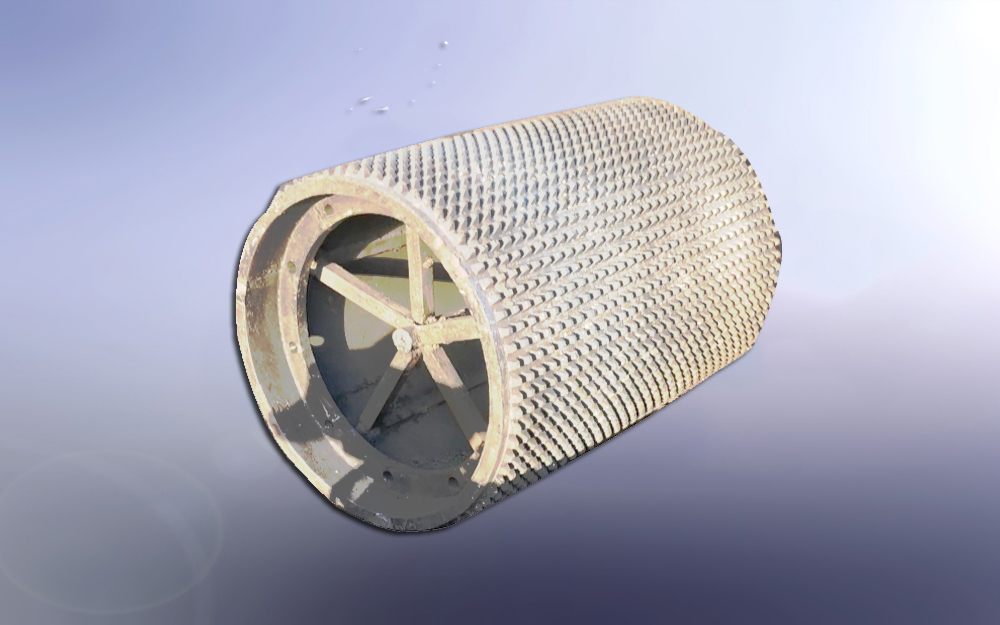

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。